


Jika anda akan mengetik benang 9/16, spesifikasi pertama yang anda perlukan ialah saiz gerudi paip 9/16. Untuk benang kasar UNC 9/16-12, gerudi paip standard ialah 31/64 inci (0.4844 inci), dan untuk benang halus UNF 9/16-18, gerudi paip standard ialah 33/64 inci (0.5156 inci). Angka-angka ini mengandaikan kedalaman benang kira-kira 75 peratus daripada bentuk benang penuh, yang merupakan konvensyen yang digunakan oleh kebanyakan pengeluar paip, kedai mesin dan buku panduan kejuruteraan. Memilih gerudi yang berbeza mengubah kedalaman penglibatan, tork pada paip dan beban yang boleh dibawa oleh benang siap, jadi dimensi ini harus dianggap sebagai keputusan kejuruteraan dan bukannya difikirkan semula.
Dalam bahagian di bawah, kami menerangkan cara saiz gerudi paip 9/16 diperoleh, cara ia berubah apabila anda mengetuk aluminium, keluli aloi, keluli tahan karat, besi tuang atau plastik, dan cara memilih antara siri UNC dan UNF untuk aplikasi tertentu. Kami juga merangkumi kesilapan yang paling biasa, termasuk kekeliruan antara benang metrik 9/16 dan M14, dan kaedah pembaikan praktikal yang tersedia apabila jalur benang 9/16. Jika anda seorang jurutera, profesional pembelian atau pakar penyelenggaraan yang membandingkan paip, sisipan benang dan alatan pemasangan daripada pembekal yang berbeza, maklumat di sini akan membantu anda membuat spesifikasi yang lebih dipercayai pada kali pertama, setiap kali.
Mengapa Saiz Gerudi Ketik 9/16 Mengawal Kekuatan Benang dan Hayat Alat
Paip memotong benang dalaman dengan mengeluarkan bahan dari dinding lubang yang digerudi. Diameter lubang itu menentukan berapa banyak logam yang tinggal di antara lubang dan diameter benang nominal, dan oleh itu berapa dalam bentuk benang. Jika gerudi lebih kecil daripada nilai yang disyorkan, paip perlu memotong lebih banyak bahan, yang meningkatkan tork pemotongan, meningkatkan haba dan menjadikan pemindahan cip lebih sukar. Dalam benang kasar seperti 9/16-12, padang adalah agak besar, jadi ralat kecil dalam diameter gerudi mempunyai kesan yang boleh diukur pada beban pemotongan.
Standard kedalaman benang 75 peratus adalah kompromi. Ujian secara konsisten menunjukkan bahawa 75 peratus benang dalaman membawa hampir sama banyak beban seperti 100 peratus benang, biasanya 90 hingga 95 peratus daripada kekuatan pelucutan, sambil memerlukan tork mengetuk yang ketara kurang. Benang 100 peratus penuh jarang digunakan dalam pengeluaran kerana ia memerlukan lubang yang sangat tepat dan menghasilkan daya pemotongan berat yang boleh memecahkan pili, terutamanya pada diameter di mana paip sudah digunakan menghampiri hadnya. Untuk penorehan penyelenggaraan, di mana bahan kerja boleh dipegang dalam kedudukan dan penjajaran tidak selalunya sempurna, konvensyen 75 peratus juga menyediakan margin kecil untuk gerudi bersaiz besar.
Apabila gerudi terlalu kecil, simptomnya boleh diramalkan: paip mengetatkan apabila ia maju, serpihan berbungkus, dan seruling tersumbat. Dalam keluli tahan karat, permukaan yang dikeraskan kerja boleh merosakkan paip dengan cepat. Apabila gerudi terlalu besar, benang menjadi cetek dan tork pelucutan jatuh, yang boleh membenarkan pengikat tercabut atau bocor dalam sistem bendalir. Oleh kerana perbezaan antara utas berfungsi dan utas yang gagal selalunya hanya beberapa perseribu inci, kedai-kedai tidak seharusnya cuba menambah baik saiz gerudi untuk utas 9/16 tanpa menyemak carta yang boleh dipercayai.
9/16 Carta Saiz Gerudi Ketik: UNC, UNF dan Setara Metrik
Jadual di bawah menyenaraikan saiz gerudi paip 9/16 yang disyorkan untuk dua siri benang imperial yang paling biasa ditemui dalam kerja-kerja automotif, aeroangkasa dan jentera am, bersama-sama dengan persamaan metrik yang paling hampir. Nilai imperial diambil daripada carta gerudi paip standard yang menganggap kedalaman benang 75 peratus. Baris metrik disertakan kerana M14 ialah saiz standard yang paling hampir kepada 9/16 inci, dan lubang 9/16 kadangkala digunakan sebagai pengganti M14 atau sebaliknya dalam kerja prototaip, walaupun kedua-dua utas tidak boleh ditukar ganti.
| Penamaan benang | Pitch atau TPI | Latihan yang disyorkan | inci perpuluhan | Setara metrik |
|---|---|---|---|---|
| 16-9/12 UNC | 12 TPI | 31/64 in | 0.4844 | 12.3 mm |
| 16-9/18 UNF | 18 TPI | 33/64 in | 0.5156 | 13.1 mm |
| M14 x 2.0 | 2.0 mm | 12.2 mm | 0.4803 | 12.2 mm |
| M14 x 1.5 | 1.5 mm | 12.7 mm | 0.4999 | 12.7 mm |
| M14 x 1.25 | 1.25 mm | 12.8 mm | 0.5039 | 12.8 mm |
Sebelum anda memilih gerudi, bandingkan siri benang dengan teliti. Paip UNC 9/16-12 memerlukan lubang 31/64 inci, manakala paip UNF 9/16-18 memerlukan lubang 33/64 inci, dan kedua-dua gerudi tidak boleh ditukar ganti. Carta di bawah meletakkan nilai ini dalam perspektif dengan menunjukkan diameter gerudi sebagai peratusan diameter benang nominal.
Cara terbaik untuk memahami nombor ini ialah membandingkannya secara visual sebagai nisbah dan bukannya sebagai diameter mutlak. Carta bar mendatar yang mengikuti memplot diameter gerudi sebagai peratusan diameter benang nominal untuk lima benang dalam jadual di atas. Ia menjadikan perbezaan antara siri kasar dan halus mudah dilihat sepintas lalu.
Paparan peratusan ini lebih berguna daripada nilai perpuluhan mentah apabila anda menilai benang dengan saiz nominal yang berbeza sedikit. Ia juga membantu apabila anda menganggarkan gerudi siasatan untuk padang bukan standard. Perhatikan bahawa benang kasar berkelompok hampir 86 hingga 87 peratus, manakala benang halus meningkat kepada kira-kira 91 peratus.
Peratusan mengesahkan corak yang digunakan pada keseluruhan carta gerudi ketik. Gerudi UNC 9/16-12 pada 31/64 inci bersamaan 86.1 peratus daripada diameter nominal 0.5625 inci, meninggalkan bahan untuk benang yang dalam tetapi kukuh. Gerudi UNF 9/16-18 halus pada 33/64 inci bersamaan dengan 91.7 peratus daripada diameter nominal yang sama, jadi lubangnya kelihatan lebih besar dan bentuk benang lebih cetek. Lubang yang lebih besar untuk pic halus bermakna paip mengeluarkan lebih sedikit bahan dan kurang tork, yang melindungi paip dalam bahan yang lebih keras. Benang metrik M14 x 2.0, saiz standard yang paling hampir kepada 9/16, menggunakan gerudi 12.2 mm, bersamaan dengan kira-kira 87.1 peratus daripada diameter 14 mmnya. Varian halus M14 x 1.5 memerlukan gerudi 12.7 mm, atau 90.7 peratus, sepadan dengan gelagat benang halus imperial. Varian M14 x 1.25 terletak di antara 1.5 dan nada halus yang lain pada 91.4 peratus, mencerminkan nada yang lebih kecil. Di seluruh industri, benang kasar biasanya berada dalam jalur 86 hingga 88 peratus, manakala benang halus kekal hampir 91 peratus. Nisbah ini menerangkan sebab anda tidak boleh menggunakan satu gerudi untuk semua benang bersaiz 9/16. Jika gerudi terlalu kecil, paip akan terlebih beban dan pecah, terutamanya dalam keluli tahan karat. Jika gerudi terlalu besar, bentuk benang terlalu cetek dan mungkin terlucut di bawah beban kerja. Memahami perhubungan peratusan juga membolehkan anda menganggarkan saiz gerudi yang munasabah untuk nada luar biasa yang tidak dicetak dalam carta standard. Bagi pasukan perolehan, perbandingan ini mengukuhkan sebab paip dan gerudi harus dibeli sebagai sistem yang dipadankan daripada pembekal kejuruteraan dan bukannya sebagai alatan yang tidak berkaitan.
Cara Mengira Saiz Gerudi Ketik 9/16
Formula terpantas untuk menganggar saiz gerudi paip adalah untuk menolak pic daripada diameter nominal. Untuk benang imperial, padang adalah timbal balik bilangan benang per inci, jadi formula menjadi diameter gerudi = diameter utama - (1 / TPI). Pengiraan ini memberikan nilai teori yang sepadan dengan kira-kira 75 peratus penglibatan benang untuk kebanyakan bentuk benang biasa, dan hasilnya kemudiannya dibundarkan kepada saiz gerudi standard yang terdekat.
Untuk benang UNC 9/16-12, yang muncul pada banyak lukisan lama sebagai 9/16-12 NC, diameter nominal ialah 0.5625 inci dan pic ialah 1/12 inci atau 0.0833 inci. Menolak padang memberikan 0.4792 inci, dan gerudi pecahan standard terdekat ialah 31/64 inci, yang berukuran 0.4844 inci. Itulah nilai yang muncul dalam setiap carta gerudi paip 9/16 yang boleh dipercayai. Jika anda mengira ini sendiri, anda akan mendapati hasilnya jatuh antara gerudi 15/32 inci (0.4688 inci) dan gerudi 31/64 inci (0.4844 inci), dan nilai carta memilih yang lebih hampir daripada kedua-duanya.
Untuk benang UNF 9/16-18, pic ialah 1/18 inci, atau 0.0556 inci. Formula memberikan 0.5625 - 0.0556 = 0.5069 inci. Gerudi standard terdekat ialah 33/64 inci, yang berukuran 0.5156 inci, dan ini ialah nilai yang digunakan di seluruh industri untuk penorehan 9/16-18. Perlu diingat bahawa nilai yang dikira berada di antara 1/2 incicici dan 33/64 inci, dan penerbit carta yang berbeza memilih berdasarkan ujian dalaman mereka dan kedalaman penglibatan yang ingin mereka sampaikan.
Untuk urutan metrik, logik yang sama digunakan. Benang M14 x 2.0 mempunyai diameter utama 14 mm dan pic 2.0 mm, jadi formula mudah memberikan 12.0 mm, manakala gerudi yang disyorkan dalam carta standard ialah 12.2 mm. Nilai yang lebih besar sedikit menyumbang kepada ketinggian geometri bentuk benang dan cara hujung gerudi tajam benar-benar memotong dalam lubang yang digerudi.
Nilai penglibatan 75 peratus boleh dilaraskan apabila anda bekerja dengan bahan keras atau dinding nipis. Jadual di bawah menunjukkan cara penglibatan sasaran mengubah latihan yang disyorkan untuk urutan UNC 9/16-12. Untuk bahan sukar seperti keluli tahan karat atau keluli aloi yang dikeraskan, mengurangkan penglibatan kepada kira-kira 65 peratus merendahkan tork pengetuk dan mengurangkan risiko pecah paip, sementara masih meninggalkan kawasan sentuhan benang yang mencukupi untuk kebanyakan beban statik.
| Penglibatan sasaran | Diameter gerudi yang dikira | Gerudi standard terdekat | Pertunangan sebenar |
|---|---|---|---|
| 75% (standard) | 0.4858 in | 31/64 in (0.4844 in) | 76% |
| 65% (bahan keras) | 0.4961 in | 1/2 in (0.5000 in) | 61% |
| 60% (dinding nipis) | 0.5012 dalam | 1/2 in (0.5000 in) | 61% |
Perhatikan bahawa gerudi 31/64 inci standard sudah sangat hampir dengan sasaran penglibatan 75 peratus. Apabila anda turun ke 65 peratus, hasil praktikal ialah gerudi 1/2 inci, yang menurunkan kedalaman benang kepada kira-kira 61 peratus. Ini adalah amalan biasa dalam penorehan keluli tahan karat, di mana beban pemotongan yang dikurangkan lebih daripada mengimbangi kekuatan benang yang lebih rendah sedikit. Sentiasa sahkan keperluan penglibatan pelanggan akhir anda sebelum menyimpang daripada nilai carta standard, terutamanya untuk sambungan yang mengandungi tekanan.
16-9/12 UNC lwn 9/16-18 UNF: Thread Mana Yang Perlu Anda Nyatakan?
Diameter 9/16 tersedia dalam kedua-dua siri kasar dan halus, dan pilihan mempengaruhi saiz gerudi, jenis paip dan prestasi sambungan. Benang kasar mempunyai nada yang lebih besar, yang menghasilkan bentuk benang yang lebih dalam dalam ketebalan dinding tertentu dan lebih memaafkan dalam aplikasi dengan pelinciran yang lemah. Benang halus mempunyai pic yang lebih kecil, yang memberikan diameter kecil yang lebih besar sedikit, rintangan yang lebih baik terhadap kelonggaran getaran, dan keupayaan pelarasan yang lebih halus.
16-9/12 UNC coarse series
| 16-9/18 UNF fine series
|
Dalam amalan, benang 9/16-12 yang kasar lebih disukai apabila sambungan kerap dibongkar, apabila bahannya agak lembut, atau apabila lubangnya buta dan pemindahan serpihan sukar. Benang 9/16-18 yang halus lebih disukai untuk aplikasi dengan getaran berat, perumah berdinding nipis, atau di mana pelarasan pramuat yang tepat diperlukan. Benang halus juga memudahkan untuk mengetuk bahan yang dikeraskan kerana pic yang lebih kecil mengurangkan daya pemotongan setiap revolusi.
Satu nuansa penting ialah benang halus mempunyai diameter kecil yang lebih besar, yang bermaksud keratan rentas lubang berulir lebih besar dan kepekatan tegasan lebih rendah. Itulah sebabnya banyak komponen hidraulik dengan port 9/16 menggunakan siri -18 UNF dan bukannya benang kasar. Pertukarannya ialah benang halus lebih mudah rosak semasa pengendalian dan benang silang, jadi pengendali mesti lebih berhati-hati apabila memulakan paip atau bolt.
Di mana Benang 9/16 Muncul dalam Aplikasi Kejuruteraan Sebenar
Saiz benang 9/16 adalah biasa dalam kejuruteraan automotif. Dalam kereta penumpang dan kenderaan komersial, benang UNF 9/16-18 muncul dalam bolt pelekap angkup brek, hujung rod pengikat, badan injap penghantaran dan talian penyejuk minyak, di mana padang halus memberikan rintangan getaran dan bentuk yang padat. Benang UNC 9/16-12 lebih biasa dalam pemasangan enjin, pautan penggantungan dan pengikat peralatan berat, di mana benang kasar tahan lebih baik dalam keadaan servis dengan kotoran atau pemuatan sekejap-sekejap.
Dalam aeroangkasa, siri 9/16-18 UNF kerap ditentukan untuk pengikat struktur dan kelengkapan hidraulik yang dibuat mengikut piawaian AN, MS atau SAE. Komponen pesawat sering dihasilkan dalam aloi aluminium, di mana benang halus terlibat dengan baik dan diameter kecil yang lebih besar menyumbang kepada prestasi keletihan. Sebarang keputusan tentang saiz gerudi paip 9/16 dalam industri ini dikawal oleh piawaian kejuruteraan dan manual pembaikan, jadi nilai carta tidak boleh diubah tanpa kelulusan pihak berkuasa reka bentuk.
Sistem hidraulik adalah pengguna utama 9/16-18 benang UNF. Port bos cincin O benang lurus SAE yang digunakan pada banyak injap, manifold dan pam untuk pemasangan saiz -6 dimesin dengan benang UNF 9/16-18. Apabila jalur pelabuhan itu terputus semasa penyelenggaraan, kos pembaikan adalah tinggi, kerana manifold boleh berfungsi untuk beberapa litar dan penggantian adalah mahal. Inilah sebabnya mengapa banyak pasukan penyelenggaraan menyimpan kit sisipan benang dawai dalam saiz 9/16 yang tepat di tangan.
Stok kereta api dan jentera am bergantung pada 9/16-12 UNC untuk sambungan struktur yang kurang kritikal, plat pengapit dan lekapan boleh laras. Benang kasar menawarkan tahap pengampunan apabila benang dipotong dalam besi tuang atau perumah keluli lembut di tapak. Untuk plat lekapan yang digunakan dalam pemesinan CNC, lubang diketuk 9/16-12 popular kerana ia menerima skru penutup soket tugas berat dan meninggalkan ketebalan dinding yang mencukupi untuk plat perkakas aluminium.
Mengetik 9/16 Benang dalam Aluminium, Keluli, Keluli Tahan Karat dan Plastik
Saiz gerudi paip 9/16 yang sama tidak selalu menghasilkan benang yang ideal apabila bahan asas berubah. Bahan lembut dan bergetah seperti aluminium memerlukan paip tajam dan saiz lubang yang boleh dipercayai, bahan pengerasan kerja seperti keluli tahan karat mendapat manfaat daripada gerudi yang lebih besar sedikit, dan bahan rapuh seperti besi tuang secara amnya memaafkan. Jadual di bawah meringkaskan tetapan praktikal untuk bahan asas yang paling biasa.
| Bahan asas | Latihan yang disyorkan | Jenis ketik | Pelinciran | Nota |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 in | Seruling lingkaran atau paip bentuk | Minyak ringan atau minyak tanah | Ketik tajam diperlukan; benang yang sangat baik |
| Keluli lembut | 31/64 in | Titik lingkaran | Minyak pemotongan larut | Amalan standard |
| Keluli aloi 4140 | 1/2 in | Seruling lingkaran, bersalut TiN | Minyak bersulfur | Mengurangkan tork mengetuk |
| Tahan karat 304/316 | 1/2 in | Seruling lingkaran, TiN/TiCN | Pes tekanan tinggi | Elakkan kerja keras |
| Besi tuang | 31/64 in | Seruling lurus | Minyak kering atau ringan | Serbuk serbuk pendek |
| Plastik dan nilon | 31/64 hingga 33/64 in | Seruling lurus | Kering atau udara | Gunakan sisipan untuk pemasangan berulang |
Dalam aluminium, lubang standard 31/64 inci memberikan benang yang bersih apabila paip tajam dan kelajuan gelendong adalah sederhana. Cip itu cenderung panjang dan bertali, jadi paip seruling lingkaran berguna dalam lubang buta. Jika komponen aluminium akan dipasang dan dibuka beberapa kali, sisipan benang mengetuk sendiri atau sisipan wayar harus dipertimbangkan dari peringkat reka bentuk, kerana benang aluminium mempunyai ambang pelucutan terhad.
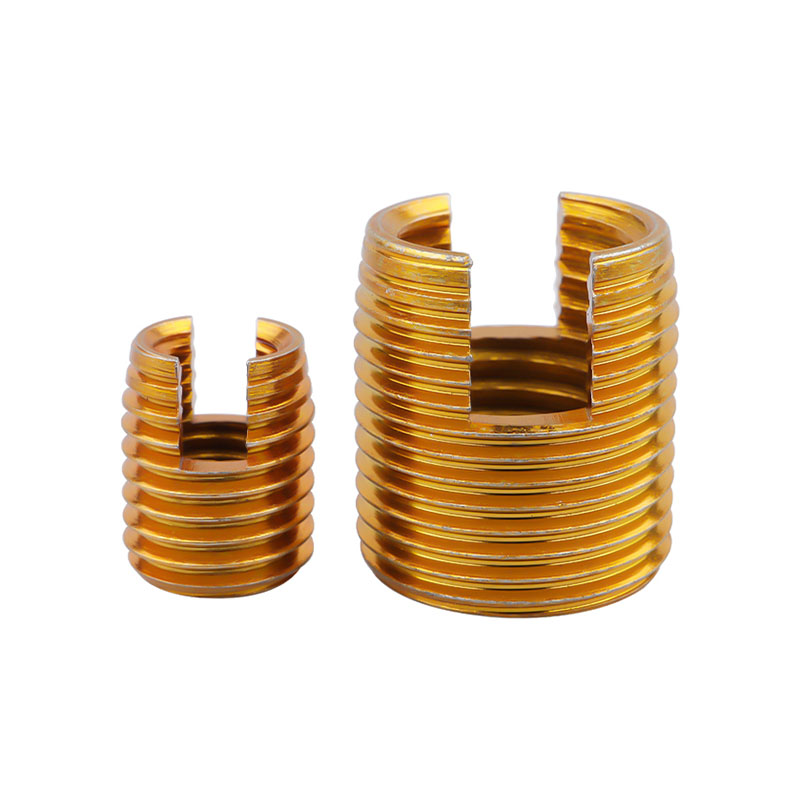 Sisipan Benang Penoreh Sendiri Keluli Karbon untuk Aluminium Sisipan benang mengetuk sendiri ini mengukuhkan benang dalaman dalam bahan lembut seperti aluminium tanpa mengetuk pra, mengurangkan risiko tertanggal semasa pemasangan dan pembongkaran berulang. Lihat Produk →
Dalam keluli aloi dan keluli tahan karat, jatuh ke gerudi 1/2 inci mengurangkan penglibatan benang daripada kira-kira 76 peratus kepada 61 peratus. Pengurangan ini mengurangkan tork pemotongan dan risiko pengerasan kerja. Paip harus mempunyai salutan prestasi tinggi, dan operasi harus berjalan pada kelajuan konservatif dengan banyak cecair pemotongan. Banyak kedai mesin menggunakan kitaran mengetuk mematuk dalam lubang buta untuk memecahkan kerepek dan membersihkan seruling.
Untuk besi tuang, gerudi standard 31/64 inci lebih disukai kerana bahan tersebut menghasilkan cip halus yang tidak mudah dibungkus. Kebimbangan utama ialah memastikan permulaan benang bersih supaya paip tidak tergelincir pada chamfer. Untuk plastik, pilihan bergantung pada ketebalan dinding dan beban. Gerudi yang lebih besar mengurangkan risiko retak bahagian, manakala sisipan benang meningkatkan kapasiti beban dan membolehkan pemasangan berulang tanpa memakai plastik.
Kesilapan Mengetik Biasa 16/9 dan Cara Mengelakkannya
Sebilangan mengejutkan kegagalan benang 9/16 bukan disebabkan oleh paip yang buruk tetapi daripada ralat pemilihan mudah sebelum paip menyentuh bahan kerja. Senarai di bawah merangkumi kesilapan yang paling kerap kita lihat dalam persekitaran pengeluaran dan pembaikan.
- Menggunakan gerudi UNC untuk paip UNF atau sebaliknya. Ketik 9/16-12 dalam lubang 33/64 inci memotong benang yang nipis dan lemah yang akan tertanggal, manakala ketikan 9/16-18 dalam lubang 31/64 inci akan tersekat dan pecah. Sahkan siri sebelum anda memilih gerudi.
- Mengelirukan 9/16 dengan M14. Benang 9/16 inci mempunyai diameter nominal 0.5625 inci, manakala M14 berukuran 0.5512 inci. Nilai pic adalah berbeza, jadi paip 9/16-12 tidak boleh digunakan dalam lubang M14, walaupun gerudi 12.2 mm secara berangka serupa dengan 31/64 inci.
- Mengabaikan toleransi gerudi. Gerudi 31/64 inci yang haus atau gred rendah boleh memotong lubang yang bersaiz besar beberapa perseribu inci, yang mengubah penglibatan dan melemahkan benang. Gunakan gerudi berkualiti dan semak saiz lubang pada kerja kritikal.
- Mengetuk lubang buta tanpa membersihkan serpihan. Benang 9/16 dalam lubang buta memerangkap serpihan di bahagian bawah, dan paip akan diikat apabila seruling mengisi. Gunakan pili seruling lingkaran dan kitaran mematuk dan bukannya memaksa paip lebih dalam.
- Melangkau bendalir pemotong dalam keluli tahan karat. Kerja tahan karat-mengeras dengan cepat. Tanpa cecair, permukaan menjadi lebih keras daripada paip, dan paip haus atau pecah dalam beberapa pusingan. Gunakan pes tekanan tinggi atau cecair penoreh tahan karat khusus.
- Menggunakan paip yang usang. Ketuk yang telah menyelesaikan banyak lubang akan memotong benang yang terlalu besar atau tiba-tiba putus di akarnya. Jejaki hayat paip dan gantikan pili sebelum kualiti benang merosot.
Membaiki Benang 9/16 yang Rosak dengan Sisipan Benang
Benang 9/16 yang dilucutkan tidak selalu bermakna perumahan baharu, manifold baharu atau masa henti yang mahal. Jika benang dalam kepala silinder aluminium, kotak gear, atau badan injap hidraulik rosak, sisipan benang wayar boleh memulihkan sambungan kepada keadaan yang boleh dipercayai dalam beberapa minit. Proses pembaikan menggunakan gerudi paip yang khusus untuk sisipan, bukan saiz gerudi paip standard 9/16, kerana sisipan menduduki sampul benang asal dan benang paip bersaiz besar diperlukan.
Urutan pembaikan standard adalah mudah. Mula-mula, tebuk benang lama dengan saiz gerudi yang disyorkan oleh pengeluar sisipan. Kedua, ketik lubang baharu dengan paip STI khas, yang bersaiz besar berbanding dengan paip 9/16 standard supaya sisipan muat selepas pemasangan. Ketiga, anginkan sisipan ke dalam lubang yang diketuk menggunakan alat pemasangan. Akhir sekali, jika sisipan mempunyai kusut, putuskannya selepas pemasangan. Lubang siap ialah benang dalaman 9/16 yang sepadan dengan dimensi asal dan menerima bolt yang sama.
- Tebuk keluar benang yang rosak ke diameter badan sisipan
- Ketik lubang dengan paip STI menggunakan saiz gerudi paip STI
- Pasang sisipan wayar dengan alat pemasangan khusus
- Putuskan tang dan periksa benang akhir dengan tolok palam
 Pembekal Sisipan Heliks untuk Pembaikan Benang Menawarkan pelbagai sisipan wayar, kunci kunci dan kunci skru, pembekal ini menyediakan penyelesaian yang boleh dipercayai untuk memulihkan benang yang rosak dan mengendalikan aplikasi getaran tinggi. Lihat Produk →
Bahan sisipan dan bahan salutan dalam perkhidmatan. Sisipan dawai keluli tahan karat ialah pilihan lalai untuk rintangan dan kekuatan kakisan, dan sisipan keluli karbon dengan penyaduran zink ialah pilihan kos yang lebih rendah untuk jentera dalaman. Untuk aplikasi kitaran tinggi atau getaran tinggi, sisipan gaya kunci skru dengan segmen pengunci boleh menghalang bolt daripada berundur. Sisipan pengunci kunci ialah pilihan lain apabila sisipan itu sendiri mesti dikunci secara mekanikal ke dalam bahan induk.
Apabila anda membeli sisipan wayar, pembekal hendaklah memberikan saiz gerudi paip STI yang betul untuk setiap saiz sisipan. Oleh kerana siri 9/16 UNC dan 9/16 UNF menggunakan sisipan yang berbeza, kit pembaikan mesti sepadan dengan siri benang asal dengan tepat. Pengeluar sisipan benang yang boleh dipercayai akan mendokumenkan gerudi, paip dan alat pemasangan sebagai satu kit, yang mengurangkan risiko pembaikan yang salah.
Memilih Alat Ketik dan Pemasangan yang Tepat untuk Kerja 16/9
Ketik yang anda pilih untuk kerja 16/9 menentukan kualiti benang sama seperti yang dilakukan oleh gerudi. Untuk lubang melalui UNC 9/16-12, paip titik lingkaran, kadangkala dipanggil paip pistol, menolak cip mendahului pemotongan dan merupakan pilihan terpantas. Untuk lubang buta, paip seruling lingkaran menarik cip keluar dari lubang dan menghalang pembungkusan di bahagian bawah. Ketuk seruling lurus adalah memadai untuk lubang buta cetek dalam besi tuang tetapi bergelut dengan serpihan panjang dalam aluminium atau keluli.
Salutan penting walaupun geometrinya betul. Paip tidak bersalut terang berfungsi dalam besi tuang dan bahan cip pendek. Paip bersalut TiN mengendalikan keluli aloi dan mengurangkan lekatan. Paip bersalut TiCN atau TiAlN berprestasi lebih baik dalam aluminium dan keluli tahan karat, di mana salutan merendahkan geseran dan menghalang kimpalan setempat pada bahagian canggih. Untuk padang 9/16-12 yang kasar, tork pemotongan agak tinggi, jadi salutan yang betul dan kelebihan pemotongan yang tajam adalah penting untuk hasil yang konsisten.
Kelajuan pemotongan harus konservatif. Dalam keluli aloi, kelajuan permukaan sekitar 30 hingga 50 SFM adalah titik permulaan yang selamat untuk mengetuk tangan, manakala aluminium boleh ditoreh pada kelajuan yang lebih tinggi dengan pemegang paip tegar. Kuncinya adalah untuk memastikan suapan disegerakkan dengan plumbum paip supaya paip tidak bertindak sebagai alat pemotong di bawah pemampatan. Menggunakan pemegang pili atau kepala mengetuk dengan perlindungan tork yang sesuai boleh mengelakkan pecah, terutamanya dalam lubang buta.
Jika anda masih membandingkan kaedah, panduan kami tentang bagaimana untuk memilih ketuk benang menerangkan perbezaan antara paip seruling lurus, titik lingkaran dan paip seruling lingkaran dengan lebih mendalam, termasuk had praktikal setiap geometri.
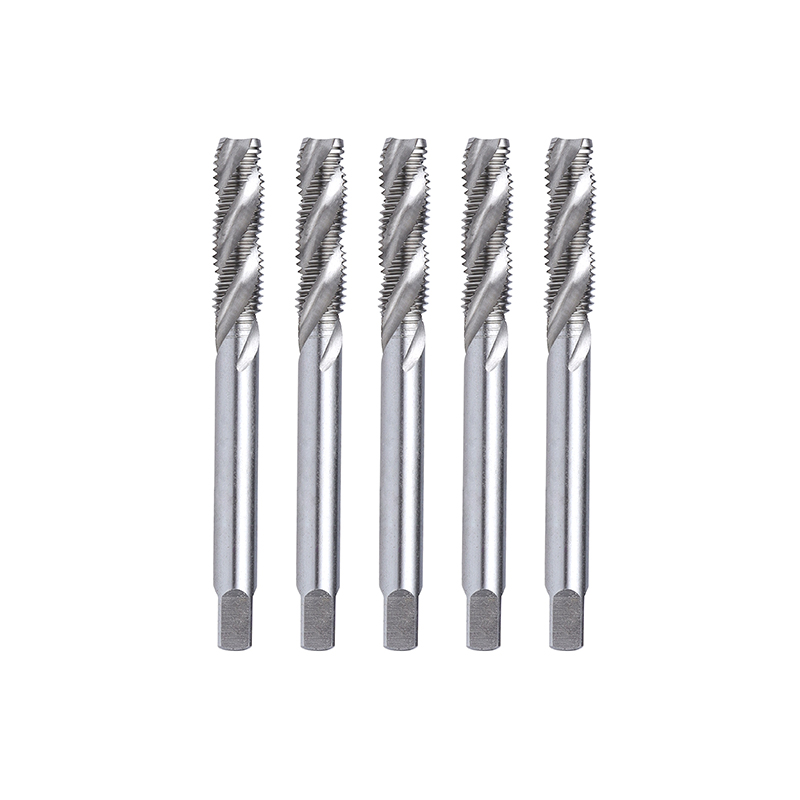 Ketik Benang Lingkaran untuk Benang Lubang Dalam Dengan seruling heliks untuk pemindahan cip yang cekap, paip ini mengurangkan risiko tersumbat dan pecah, menjadikannya sesuai untuk lubang dalam, logam keras dan pengeluaran besar-besaran automatik. Lihat Produk →
Untuk pemasangan sisipan benang, alat pemasangan adalah sama pentingnya dengan sisipan. Alat pemasangan bersaiz betul menggulung sisipan ke dalam lubang dengan ketegangan yang betul, menghalang sisipan daripada mengembang atau herot. Alat pengekstrakan tersedia apabila sisipan mesti dikeluarkan untuk kerja semula. Aksesori ini harus datang daripada pembekal yang sama dengan sisipan untuk menjamin set produk yang dipadankan.
Panduan dan Sumber Berkaitan
Jika anda perlu mengesahkan spesifikasi atau menilai pembekal pakar untuk paip, sisipan benang dan alatan pemasangan, sumber berikut menghubungkan anda dengan latar belakang kejuruteraan pengilang dan pengalaman produk.
Soalan Lazim Mengenai Saiz Gerudi Ketik 9/16
Apakah saiz gerudi paip untuk benang UNC 9/16-12?Gunakan gerudi 31/64 inci, yang sama dengan 0.4844 inci atau kira-kira 12.3 mm. Gerudi ini menghasilkan kira-kira 75 peratus penglibatan benang dalam keluli dan merupakan nilai yang dicetak pada carta gerudi paip standard untuk benang kasar UNC 9/16-12. |
Apakah saiz gerudi paip untuk benang UNF 9/16-18?Gunakan gerudi 33/64 inci, yang bersamaan dengan 0.5156 inci atau kira-kira 13.1 mm. Padang halus meninggalkan lubang yang lebih besar, yang merendahkan tork pengetuk dan menghasilkan benang yang lebih cetek tetapi tahan getaran. |
Bolehkah saya menggunakan mata gerudi 1/2 inci untuk mengetuk benang 9/16-12?Secara teknikalnya ya, tetapi hanya apabila anda ingin mengurangkan penglibatan benang. Gerudi 1/2 inci menghasilkan kira-kira 61 peratus penglibatan dan bukannya standard 75 peratus, yang berguna dalam keluli tahan karat atau keluli aloi yang dikeraskan. Untuk kerja tujuan umum, gerudi 31/64 inci adalah pilihan yang lebih selamat. |
Apakah gerudi setara metrik untuk benang 9/16?Saiz benang metrik terdekat ialah M14. Benang M14 x 2.0 menggunakan gerudi 12.2 mm, dan benang M14 x 1.5 menggunakan gerudi 12.7 mm. Ini hampir dengan nilai imperial 9/16 tetapi benang itu sendiri tidak boleh ditukar ganti. |
Adakah 9/16-12 UNC dan M14 x 2.0 benang sama?Tidak. UNC 9/16-12 mempunyai diameter nominal 0.5625 inci (14.2875 mm) dan pic 12 TPI, manakala M14 x 2.0 mempunyai diameter nominal 14 mm dan pic 2 mm. Diameternya rapat, tetapi bentuk padang dan benang berbeza, jadi paip dan bolt tidak boleh ditukar ganti. |
Apakah maksud penglibatan benang 75 peratus untuk ketikan 9/16?Ini bermakna benang dalaman menduduki 75 peratus daripada kedalaman benang penuh teori. Ini ialah kompromi industri antara kekuatan benang dan tork mengetuk. Benang 75 peratus membawa hampir beban penuh benang 100 peratus tetapi memerlukan daya pemotongan yang kurang ketara. |
Paip manakah yang harus saya gunakan untuk lubang buta UNC 9/16-12?Gunakan pili seruling berpilin, yang menarik serpihan keluar dari lubang apabila ia terpotong. Untuk lubang telus, pili titik lingkaran adalah lebih pantas kerana ia menolak serpihan ke hadapan pili. Sentiasa gunakan cecair penoreh yang dipadankan dengan bahan asas. |
Bagaimanakah cara saya membaiki benang 9/16 yang dilucutkan?Tebuk keluar benang yang rosak pada diameter yang disyorkan pengeluar sisipan, ketik lubang dengan paip STI, dan pasang sisipan benang wayar menggunakan alat pemasangan yang betul. Paip STI bersaiz besar berbanding dengan paip 9/16 standard, jadi bolt asal masih muat selepas sisipan dipasang. |
Ringkasan Keputusan Akhir untuk Kerja Menoreh 16/9 Anda
Memilih saiz gerudi paip 9/16 yang betul ialah perbezaan antara benang yang bersih dan boleh dipercayai dengan paip yang patah atau lubang yang dilucutkan. Untuk kebanyakan kerja, 31/64 inci untuk 9/16-12 UNC dan 33/64 inci untuk 9/16-18 UNF ialah nombor yang perlu diingati. Apabila bahan memerlukan penglibatan yang lebih rendah, beralih ke gerudi 1/2 inci untuk siri kasar, tetapi sahkan keperluan permohonan terlebih dahulu. Benang metrik M14 adalah jiran rapat, tetapi ia bukan pengganti untuk 9/16.
Untuk pasukan perolehan dan kejuruteraan, bekerjasama dengan pengilang pakar juga mengurangkan risiko ralat spesifikasi. Dongtai Jinzhize Metal Products Co., Ltd. ialah pengilang dan pembekal sisipan benang profesional yang menghasilkan sisipan benang dawai, sisipan mengetuk sendiri, sisipan pengunci kunci, kacang penukaran benang dalaman-luaran, palam minyak dan paip serta alatan pemasangan yang disertakan bersamanya. Pembeli borong yang memerlukan kualiti yang konsisten merentas pesanan volum tinggi boleh mendapatkan penyelesaian penorehan dan pembaikan yang lengkap sebagai sistem yang dipadankan dan bukannya memasang alatan daripada berbilang vendor.
Gunakan carta gerudi paip standard sebagai titik permulaan anda, laraskan untuk bahan dan keadaan perkhidmatan, sahkan siri benang pada lukisan, dan lengkapkan operator anda dengan paip berkualiti dan cecair pemotong. Benang 9/16 ialah sambungan yang boleh dipercayai dan kos efektif apabila lubang digerudi dengan betul pada kali pertama.


